 English
 Español


Gentil
Gentil
Gentil
Gentil
Gentil
Gentil
Gentil
Gentil
Gentil
Contenido
- 1 El secado es el paso que la mayoría de las tiendas omiten
- 2 Doblado en frío o conformado en caliente: elija por radio, no por hábito
- 3 Emparejar el método de formación con la geometría de la pieza
- 4 La métrica oculta: agrietamiento retardado, defectos no visibles
- 5 Dónde termina realmente el policarbonato formado
- 6 Una secuencia de selección que evita el retrabajo
- 7 Notas de mantenimiento, limpieza y cumplimiento
Una lámina de policarbonato de 3 milímetros se desprende del formador de vacío con una neblina lechosa y una línea de pequeñas burbujas a lo largo de la parte más profunda. El operador culpa al moho. La mayoría de las veces, la causa se encuentra aguas arriba: la lámina recogió humedad en un almacén húmedo y nunca pasó por un horno de secado antes de llegar a los calentadores.
La formación de láminas de policarbonato se reduce a tres números: contenido de humedad, temperatura de la lámina y radio de curvatura. Contrólelos y la PC se comportará de manera predecible mediante el doblado en frío, el calentamiento de líneas, el conformado al vacío y el conformado a presión. Si los ignora, obtendrá ampollas, grietas y piezas que se agrietarán tres semanas después del envío.
La versión corta
- Seque la lámina de policarbonato hasta que tenga una humedad inferior al 0,02% antes de cualquier paso de conformado en caliente.
- El doblado en frío necesita un radio interior de aproximadamente 100 a 200 veces el espesor de la lámina.
- El conformado en caliente se realiza entre 150 °C y 190 °C; por encima de 200 °C la hoja se ampolla y se vuelve amarilla.
- Recueza las piezas terminadas entre 120 y 125 °C para liberar la tensión interna antes de la inspección.
El secado es el paso que la mayoría de las tiendas omiten
El policarbonato es higroscópico. No absorbe agua como lo hace el nailon, pero una sábana almacenada en un almacén húmedo absorbe suficiente agua como para causar problemas. Una vez que la lámina supera aproximadamente los 150 °C, la humedad atrapada se convierte en vapor dentro del polímero. El resultado visible son burbujas internas, rayas plateadas y una neblina superficial que el pulido no puede eliminar.
El objetivo de trabajo es un contenido de humedad inferior al 0,02%. Un horno de circulación de aire ajustado a 120 °C lleva la mayoría de las hojas de producción allí:
Espesor de la hoja
Tiempo de secado a 120 °C
nota practica
2 milímetros
2 horas
Llega a la temperatura rápidamente; evitar el secado excesivo
3 mm
3 horas
Stock típico de difusor y guía de luz
5mm
4 horas
Agrega un período de remojo; El núcleo va por detrás de la piel.
8 milímetros
6 horas
Verifique con una sonda de contacto, no con una pistola de infrarrojos.
Dos hábitos mantienen el secado eficaz. Nunca apile las hojas muy apretadas en el horno: el aire tiene que moverse por ambas caras o el centro permanece húmedo. Y mueva la lámina del horno a la estación de formación en cuestión de minutos, porque una lámina seca comienza a reabsorber la humedad de la superficie en 15 a 30 minutos en el aire húmedo del taller. Una larga cola delante de la máquina deshace silenciosamente todo el paso.
Doblado en frío o conformado en caliente: elija por radio, no por hábito
Comience con la geometría. Si el radio interior más estrecho que necesita es más de aproximadamente 150 veces el espesor de la lámina, el doblado en frío a temperatura ambiente es más rápido, más económico y más seguro para las superficies ópticas. Si el radio es más estrecho que eso, o la pieza tiene una forma tridimensional en lugar de un solo pliegue, hay que calentar la lámina.
Doblado en frío en la práctica
El policarbonato tolera mucho más el conformado en frío que el acrílico, pero aún tiene piso. La regla conservadora es un radio interior mínimo de 200 veces el espesor; Los fabricantes experimentados presionan 100 veces para lograr curvaturas a corto plazo que nunca verán una carga sostenida. Una hoja de 3 mm doblada con un radio de 600 mm es cómoda. Fuerce la misma hoja a 200 mm y mantendrá su forma al principio, luego se agrietará a lo largo de la superficie exterior semanas después.
La recuperación elástica en curvas en frío es de 5 a 10 grados dependiendo del espesor y el radio. Doble demasiado por ese margen o diseñe una fijación mecánica que bloquee el ángulo final en lugar de confiar en que el material permanezca en su sitio.
Ventanas de temperatura de conformado en caliente
El policarbonato se ablanda alrededor de los 147 °C, por lo que todos los procesos en caliente comienzan por encima de esa línea. Debajo, la hoja no cede: se agrieta.
Temperatura de la hoja
Proceso
Resultado
Por debajo de 145 °C
Intento de curvatura en caliente
Grietas o blanqueamiento en la línea de curvatura.
150 - 165°C
Línea y flexión libre.
Buena memoria de forma, radios de hasta 1-2x de espesor
170 - 190°C
Formación de vacío y presión.
Detalle completo del molde; necesita soporte para controlar el hundimiento
Por encima de 200 °C
sobrecalentamiento
Ampollas, coloración amarillenta, caída incontrolada.
Calienta ambas caras uniformemente. Una fuente de calor de un solo lado pone la lámina en tensión en una superficie y comprimida en la otra, y el desequilibrio se manifiesta como un arco que sobrevive al enfriamiento. Para curvas de línea, caliente a lo largo de una banda de aproximadamente tres a cuatro veces el grosor de ancho, no una franja estrecha.
Cuando la pieza formada debe permanecer clara, la hoja base es tan importante como la configuración de la prensa. El material de PC transparente de grado óptico diseñado para termoformado mantiene su claridad durante el ciclo de calor en lugar de empañarse.
 Hoja de policarbonato transparente de grado óptico para piezas transparentes termoformadas Ideal cuando la claridad de la forma es importante: esta lámina de PC ignífuga, resistente a los impactos y de grado óptico admite aplicaciones de visualización, iluminación y acristalamiento de 0,5 a 3 mm. Ver producto →
Emparejar el método de formación con la geometría de la pieza
Una vez que la lámina está seca y se conoce la ventana de temperatura, la selección del método depende principalmente de la profundidad de dibujo, los requisitos de superficie y el tiempo del ciclo. Cada proceso intercambia el costo de las herramientas con el detalle y la repetibilidad.
Conformación al vacío
Se calienta a 175 - 190 °C y se coloca la lámina en un molde único con presión atmosférica. Herramientas más económicas, relaciones de estiramiento moderadas y el caballo de batalla para cubiertas de difusores, bandejas y protectores de máquinas.
Formación de presión
Agrega presión de aire positiva en la parte posterior. Detalle nítido del molde, mejor control del espesor de la pared y la elección correcta cuando la pieza formada tiene una textura visible o radios de esquina estrechos.
Calentamiento y doblado de líneas
Calentamiento localizado de la tira a 155 - 165 °C, luego plegado controlado. Lo mejor para curvas de un solo eje en señalización, particiones y recintos plegados donde la superficie plana debe permanecer ópticamente limpia.
Moldeo por soplado y formación de cortinas.
Se utiliza para curvas suaves y profundas y componentes de formato largo. Ciclo más lento, pero menor estrés en las herramientas y menos marcas testigo en la superficie calentada.
Cuando la pieza formada es estructural en lugar de decorativa, la calidad de la lámina hace el trabajo pesado. El material de PC sólido resistente a los impactos en múltiples espesores absorbe la prueba de caída que falla una hoja estándar después de formar las paredes delgadas.
 Hoja de resistencia de policarbonato sólido de espesor múltiple resistente a impactos Elija piezas estructurales formadas expuestas al impacto; La PC sólida de 1 a 20 mm ofrece resistencia a los rayos UV, a la intemperie y a las roturas. Ver producto →
La métrica oculta: agrietamiento retardado, defectos no visibles
La inspección entrante detecta burbujas y neblina. Lo que no capta es la tensión residual que se convierte en una grieta por tensión a los tres meses de funcionamiento, normalmente en un orificio de fijación o en una curva cerrada. El seguimiento de los reclamos de garantía por cada 1000 piezas formadas cuenta una historia más clara que cualquier verificación visual.
doblado en frío,
sin recocido
42
sin recocido
42
doblado en frío,
recocido
6
recocido
6
formado al vacío,
recocido seco
11
recocido seco
11
formado al vacío,
sin secar
68
sin secar
68
El patrón en los datos representativos de los fabricantes es consistente: el recocido importa más que el método de conformado en sí. Una pieza doblada en frío que nunca estuvo en un horno tiene un peor rendimiento en servicio que una pieza formada al vacío que sí lo hizo. El alivio del estrés, no el glamour del proceso, decide si un componente de PC formado sobrevive a su período de garantía.
Dónde termina realmente el policarbonato formado
La demanda de láminas de PC formadas no está distribuida de manera uniforme. Predominan la iluminación y la gestión de la iluminación, seguidas de la construcción y la señalización, y la vigilancia automotriz e industrial se lleva el resto. Esta distribución explica por qué los parámetros de formación de difusores y conductores de luz reciben la mayor atención en la planificación de la producción.
- Difusores de iluminación y guías de luz: 38%
- Acristalamientos y mamparas de edificios: 24%
- Señalización y displays: 16%
- Automoción y transporte: 12%
- Guardas de máquinas y ventanas industriales: 10%
La proporción de iluminación no es casual. La geometría del difusor y de la guía de luz exige radios de curvatura ajustados, un espesor de pared uniforme después del estirado y un control de la turbidez que ninguna otra aplicación exige. La misma lógica material se traslada a Soluciones de láminas de PC y PMMA para proyectos de construcción modernos , donde domina el plegado en frío porque los paneles son grandes y los radios generosos.
Una secuencia de selección que evita el retrabajo
La mayoría de las fallas en el conformado se remontan a una decisión tomada antes de que se calentara la lámina. Trabaja la secuencia en orden y cada paso reduce el siguiente.
- Primero defina el entorno de servicio. El difusor interior, el acristalamiento exterior y el protector de la máquina tienen diferentes requisitos de rayos UV, impacto y llamas. Esto decide el material base antes de cualquier discusión del proceso.
- Fije el espesor desde el radio más estrecho. Divida el radio interior requerido por 150. Si la respuesta es 2 mm, no puede especificar una hoja de 3 mm y esperar que funcione un plegado en frío.
- Confirme si la pieza necesita claridad óptica después de formarse. En caso afirmativo, limítese a los grados ópticos y planifique el paso de recocido en el tiempo del ciclo.
- Seque y luego proteja el estado seco. Programe la capacidad del horno con la capacidad de la máquina para que la hoja no quede expuesta entre los escalones.
- Formar y luego recocer a 120 - 125 °C. Enfríe lentamente, a no más de 10 °C por hora, para evitar reintroducir el estrés que acaba de eliminar.
- Inspeccione después de enfriar, no antes. La neblina, el arco y el adelgazamiento de las paredes solo se estabilizan una vez que la pieza alcanza la temperatura ambiente.
Notas de mantenimiento, limpieza y cumplimiento
Una pieza formada de policarbonato puede durar una década o fallar en una temporada, y la diferencia suele ser química más que mecánica. El policarbonato es sensible a los limpiadores alcalinos, el amoníaco y la mayoría de los solventes a base de alcohol, todos los cuales atacan la superficie y aceleran el agrietamiento por tensión en cualquier punto que lleve carga residual.
- Limpiar con agua tibia y un jabón neutro. utilizando un paño suave. Enjuague y seque con una toallita no abrasiva. Omita los limpiacristales por completo.
- Taladre y corte con herramientas afiladas y un espacio libre generoso. Los agujeros estrechos y las fijaciones avellanadas son los puntos de origen más comunes de las grietas por tensión.
- Permitir el movimiento térmico. en paneles largos. Una expansión de aproximadamente 0,065 mm por metro por grado Celsius se suma en toda una fachada o en un tramo largo de luminarias.
- Verifique temprano los requisitos de llamas y contacto con alimentos. Los grados ignífugos y seguros para los alimentos difieren en su formulación, y cambiar el grado después de cortar las herramientas es costoso.
- Almacenar en plano, protegido del sol directo, intercalado. Las hojas que se arquean durante el almacenamiento se forman de manera desigual sin importar qué tan bueno sea el horno.
Para los componentes de iluminación, la moldura terminada a veces tiene más sentido que moldearla internamente. Una pantalla de PC ignífuga preformada elimina por completo de la ecuación el riesgo de herramientas, la disciplina de secado y el control de recocido.
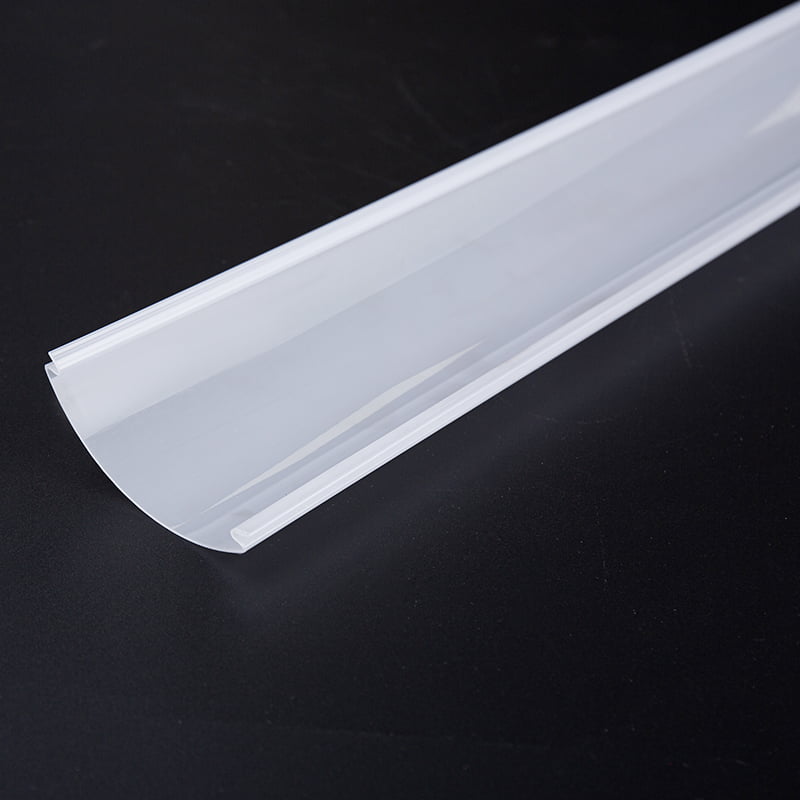 Pantalla de PC ignífuga de múltiples formas personalizada Para los componentes de iluminación, esta pantalla de policarbonato preformada viene en formas tiras, circulares e irregulares, lo que elimina el riesgo de formación y herramientas internas. Ver producto →
Formar láminas de policarbonato recompensa la planificación más que el equipo. Un taller con un horno usado, una sonda de contacto calibrada y un programa de secado escrito producirá más que un taller con un formador de presión nuevo y sin control de humedad. Los tres números (humedad inferior al 0,02 %, temperatura de la lámina dentro de la ventana correcta y un radio de curvatura que respete el material) hacen la mayor parte del trabajo.
Agregue el recocido como un paso fijo en lugar de opcional, y los modos de falla que aparecen meses después de la entrega desaparecen en gran medida. Las piezas dejan de agrietarse en los orificios de fijación, la neblina deja de ascender después del primer ciclo térmico y la tasa de desechos en la estación de formación deja de ser un misterio.