 English
 Español


Gentil
Gentil
Gentil
Gentil
Gentil
Gentil
Gentil
Gentil
Gentil
Contenido
- 1 En qué se diferencian realmente los dos procesos
- 2 Acrílico fundido versus acrílico extruido: números uno al lado del otro
- 3 Los números que la hoja de datos omite
- 4 Lo que dice la combinación de aplicaciones sobre su elección
- 5 Guía de selección: seis pasos desde las especificaciones hasta el envío
- 6 Mantenimiento, cumplimiento y costo del cambio
Dos presupuestos para la misma pieza llegan al mismo escritorio en la misma semana: un difusor de PMMA opal de 3 mm para un panel retroiluminado de 600 x 600 mm. La chapa más barata cuesta un 32% menos por kilogramo y es la extruida. Ninguno de los proveedores está tomando atajos. La brecha proviene de cómo se hizo la lámina, y esa diferencia decide cómo se verá el panel después de cinco años a 60 °C con una limpieza semanal.
Respuesta corta. El acrílico fundido se polimeriza en un molde de vidrio a partir de monómero MMA, por lo que mantiene largas cadenas de polímero: se termoforma profundamente, resiste el ataque de solventes y graba con una marca blanca esmerilada, pero cuesta entre un 20% y un 40% más y tiene una tolerancia de espesor más flexible. El acrílico extruido se funde a partir de gránulos y se empuja a través de un troquel plano entre rodillos pulidos, por lo que ofrece un calibre ajustado y una óptica uniforme a un costo menor, con una ventana de formación más estrecha y más sensibilidad al agrietamiento por solventes. Las piezas de iluminación planas, las placas conductoras de luz y los difusores de volumen se extruyen; Se funden secciones gruesas, embuticiones profundas y piezas químicamente expuestas.
En qué se diferencian realmente los dos procesos
Ambos productos son PMMA con la misma identidad química. Lo que los separa es la longitud de la cadena, la orientación molecular y la firmeza con la que el proveedor puede sujetar el calibre. Si primero necesita los antecedentes materiales, le resultará útil saber ¿Qué es realmente el PMMA? antes de comparar calificaciones.
Longitud de cadena y resistencia a la fusión
La fundición celular permite que el monómero se polimerice lentamente en un molde, por lo que las cadenas crecen. Las cadenas largas aumentan la resistencia del derretimiento: la hoja se hunde menos en el horno y se estira profundamente sin adelgazarse. La extrusión vuelve a fundir los gránulos fabricados en el reactor con cadenas más cortas, que fluyen a una temperatura más baja, exactamente lo que permite que una matriz y una pila de rodillos mantengan un calibre de unas pocas centésimas de milímetro.
Control de espesor y calibre
La lámina fundida va desde 2 mm hasta 50 mm y más, aunque ±0,2 mm es una ventana realista en una lámina de 3 mm. La lámina extruida generalmente se encuentra entre 1 mm y 12 mm, y una línea bien corrida sostiene entre ±0,05 y 0,1 mm a 3 mm. En una placa conductora de luz, ese único número decide entre bandas brillantes y un campo de luz uniforme.
Orientación y estrés encerrado.
La extrusión tira del polímero en la dirección de la máquina. La hoja se vuelve ligeramente birrefringente y soporta una tensión que se manifiesta cuando la corta un láser o cuando el solvente toca un borde mecanizado. La lámina fundida es más cercana a lo isotrópico, razón por la cual el acrílico fundido grabado se vuelve blanco esmerilado, mientras que la lámina extruida a menudo graba en un gris opaco.
Costo, rendimiento y reciclaje
La fundición celular consume monómero, manipulación de moldes de vidrio y horas de horno por lote. La extrusión se ejecuta continuamente, recorta los bordes y devuelve el triturado a la misma línea. Esto explica la mayor parte de la diferencia de precios del 20% al 40%, y también es la razón por la que las láminas extruidas varían menos de un pedido a otro.
Acrílico fundido versus acrílico extruido: números uno al lado del otro
Los equipos de adquisiciones normalmente necesitan una comparación que llegue al sorteo. Esta es esa comparación.
Rangos industriales indicativos, no una especificación. La tolerancia, la turbidez, la contracción y el precio varían con la calidad, la calibración de la línea y el volumen del pedido.
Los números que la hoja de datos omite
Los proveedores publican transmisión y turbidez. Rara vez publican el calibre extendido a lo largo de una hoja entera, la profundidad de formación que alcanza una calidad antes de adelgazarse o el aspecto de una pieza después de 1.000 horas de luz ultravioleta. A continuación se muestran las cuatro comparaciones que deciden la mayoría de los proyectos, normalizadas para que la barra más alta de cada par lidere.
135
100
Índice de costo unitario
0.20
0.05
Tolerancia de espesor, ± mm a 3 mm (cuanto más bajo, mejor)
50
12
Espesor máximo estándar, mm
100
70
Índice de profundidad de dibujo alcanzable
elenco celular extruido
Lo que dice la combinación de aplicaciones sobre su elección
La demanda de láminas acrílicas no se distribuye uniformemente y cada segmento se inclina hacia un proceso.
- Señalización y display: 28%
- Iluminación, guías de luz y difusores: 26%
- Construcción y acristalamiento: 16%
- Automoción y transporte: 12%
- Médicos, de laboratorio y sanitarios: 10%
- Acuario y especialidad: 8%
La iluminación es el mayor bloque sensible al proceso. Una placa guía de luz dentro de un panel con iluminación de borde depende de la uniformidad del espesor y la baja birrefringencia: la luz entra desde el borde, se dispersa en patrones impresos o punteados con láser y sale por la cara frontal. La desviación del calibre de unas pocas centésimas de milímetro se muestra como bandas brillantes a lo largo del panel, razón por la cual el PMMA extruido domina las placas guía de luz y los difusores de volumen.
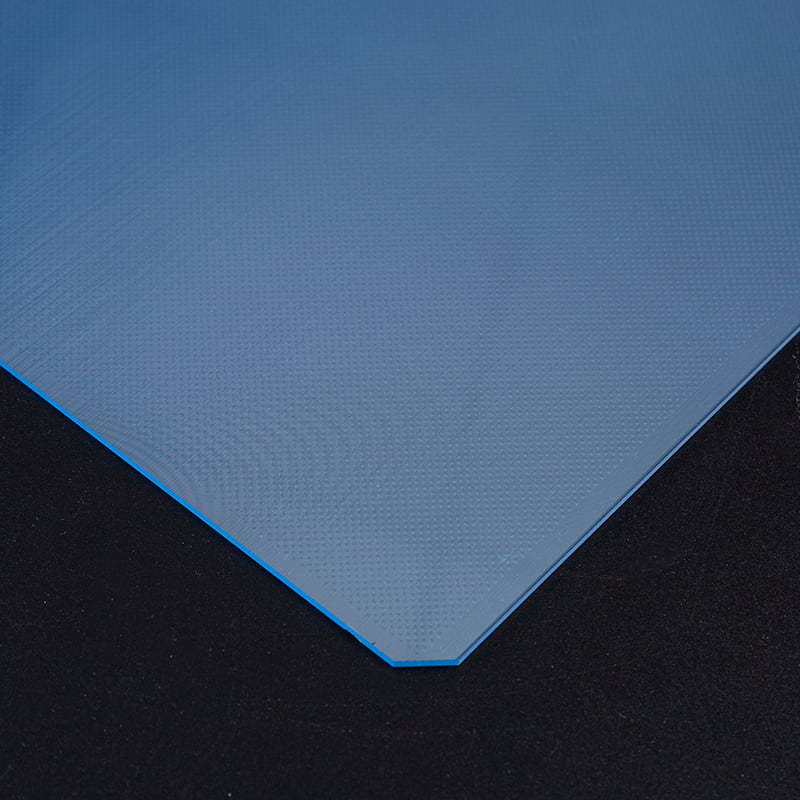 Placa guía de luz de PMMA extruida de grado óptico para paneles con iluminación de borde extruido optical-grade PMMA light guide plate with high clarity supports edge-lit display backlights, automotive lighting and medical optics where thickness uniformity and low haze matter. Ver producto →
Guía de selección: seis pasos desde las especificaciones hasta el envío
1
Primero arregle el objetivo óptico.
Establezca la transmisión, la turbidez y el límite de cambio de color después del envejecimiento antes del proceso de debate. Ambos materiales tienen una transmisión del 90 % en láminas transparentes de 3 mm; la diferencia aparece en la uniformidad después de la formación.
2
Fijar la tolerancia del calibre
Solicite un mapa de espesor en una hoja completa, no un valor en el centro. En láminas de 3 mm, ±0,1 mm es un objetivo extruido aceptable; ±0,2 mm es típico para el yeso.
3
Haga coincidir la hoja con la ruta de formación.
Se dibuja a una profundidad superior a aproximadamente 3:1, las secciones gruesas y los ensamblajes adheridos favorecen el yeso. Las piezas planas, los radios pequeños y los ciclos cortos favorecen la extrusión.
4
Pruebe las operaciones de acabado.
Grabe, corte con láser, serigrafía y muestras de puntos de ambos grados. El contraste del grabado y la bruma del borde cortado difieren lo suficiente como para cambiar la lectura de un producto terminado.
5
Ejecutar envejecimiento y exposición química.
500 a 1000 horas de QUV, una prueba de limpieza con el limpiador que el usuario final realmente usa y un remojo con solvente en una muestra estresada resuelven la mayoría de los argumentos.
6
Calificar dos fuentes e inspeccionar lotes.
Mida el espesor en cinco puntos y compruebe la turbiedad y la planitud sobre una mesa de granito. Dos proveedores cualificados protegen mejor una línea que una perfecta.
Para las luces de panel sin marco, un grado de difusor antiamarilleo y de mayor dureza suele ser el valor predeterminado más seguro que una lámina de ópalo genérica, porque la cara visible no tiene nada que ocultar detrás de ella.
 Hoja difusora de PMMA de alta dureza y antiamarilleamiento para luces de panel sin marco Difusor acrílico óptico antiamarilleo y de mayor dureza para paneles de luz LED sin marco y cajas de luz para exteriores; una limpieza suave ayuda a preservar su superficie transparente. Ver producto →
Mantenimiento, cumplimiento y costo del cambio
La limpieza es donde comienzan la mayoría de las fallas del acrílico. Los limpiacristales a base de amoníaco y las toallitas con alcohol atacan la superficie de un difusor estresado y provocan grietas: una fina red de grietas que parece niebla y nunca se aclara. Un jabón suave, agua tibia y un paño suave, enjuagado y secado con microfibra, mantienen un panel limpio durante años. El polvo nunca debe secarse con un paño.
Los límites térmicos importan más dentro de una luminaria que en una hoja de datos. El PMMA se ablanda cerca de los 100 °C y un difusor presionado contra una placa LED o una carcasa de controlador se volverá amarillo mucho antes de la vida útil nominal del accesorio. Unos pocos milímetros de espacio de aire son un seguro barato y también mantienen un grado de retardante de llama por debajo de la temperatura a la que se probó su clasificación.
En cuanto al cumplimiento, las declaraciones REACH y RoHS son rutinarias. Los índices de inflamabilidad dependen del espesor, por lo que pasar de una lámina de 3 mm a 1,5 mm invalida la prueba anterior, y las afirmaciones médicas o de contacto con alimentos se aplican solo a grados específicos con la documentación que los corresponde.
Cambiar de proceso a mitad del proyecto es un riesgo silencioso. Las láminas fundidas y extruidas se encogen de manera diferente durante el conformado, por lo que una herramienta configurada para una producirá piezas fuera de tolerancia con la otra; una junta de cemento solvente que se sostiene sobre yeso puede agrietarse al extruirse. Trate el cambio como una pieza nueva y vuelva a calificarlo.
 Placa guía de luz de PMMA resistente al desgaste y endurecida en superficie 4–6H Placa guía de luz de PMMA con revestimiento duro y dureza superficial de 4H a 6H para cajas de luz comerciales de alto tráfico e iluminación arquitectónica, que preserva la transparencia y el rendimiento de la guía de luz. Ver producto →